کابل جوش چیست و چه تفاوتی با کابل برق معمولی دارد؟
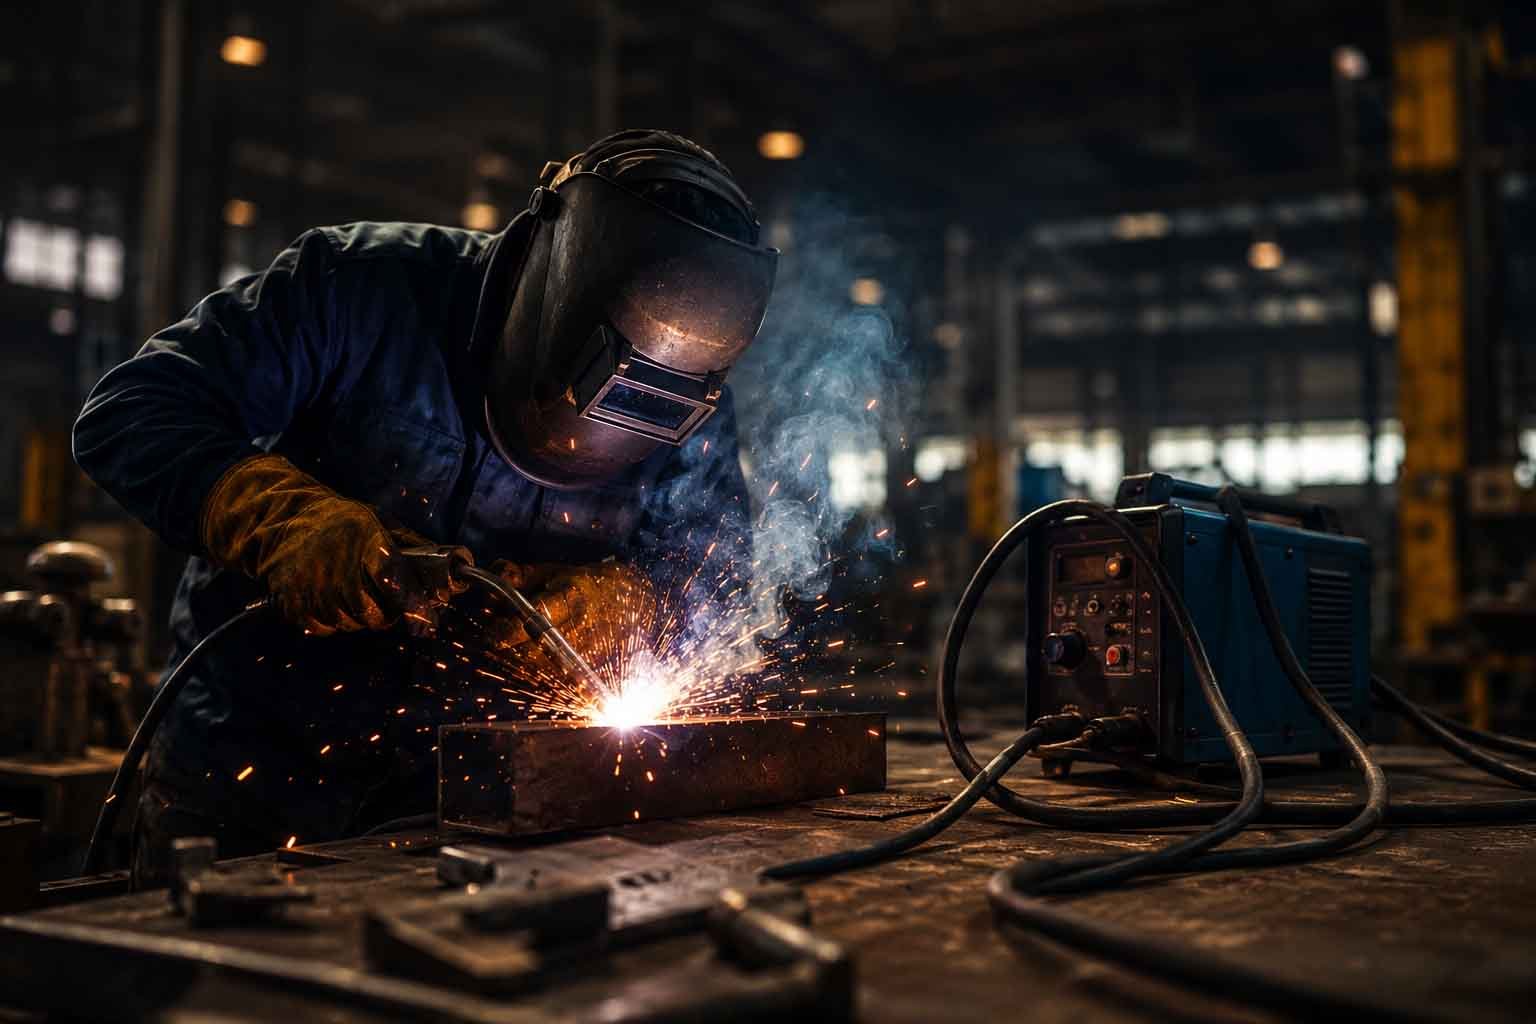
در تمامی صنایع سنگین، خطوط لولهکشی نفت و گاز، سازههای فلزی، اسکلهسازی و کارگاههای ماشینسازی، عملیات جوشکاری قوسی (SMAW, GMAW, GTAW) ستون فقرات اتصال فلزات است. در این فرآیندها، جریانهای الکتریکی سنگین بین ۱۰۰ تا بیش از ۶۰۰ آمپر با ولتاژهای پایین (بین ۲۰ تا ۴۵ ولت) از طریق کابلهای رابط به انبر جوش و قطعه کار منتقل میشوند. یکی از متداولترین و در عین حال خطرناکترین اشتباهاتی که در برخی کارگاهها رخ میدهد، استفاده از کابلهای برق افشان معمولی با روکش PVC به جای کابل تخصصی جوشکاری است. این تصمیم اشتباه نه تنها کیفیت نفوذ قوس جوش را به شدت کاهش میدهد، بلکه به دلیل گرمای بیش از حد، خطرات حتمی برقگرفتگی، سوختگی و آتشسوزی را در پی دارد. در این راهنمای جامع و مرجع از سپهران کابل فیدار کابل جوش، کالبدشکافی متالورژیکی، رفتار الاستومرها، فرمولهای محاسبه حرارتی و تفاوتهای بنیادین کابل جوش استاندارد با کابلهای قدرت معمولی را بررسی میکنیم.
۱. متالورژی هادی مس: چرا هادی کلاس ۶ فوقافشان الزامی است؟
مهمترین شناسه مکانیکی کابل جوشکاری، انعطافپذیری فوقالعاده بالا (Super Flexibility) آن است. جوشکار ساعتها انبر جوش را در دست میگیرد، در زوایای تنگ مخازن مانور میدهد و کابل را در میان تیرآهنها و کف زبر کارگاه میکشد. اگر هادی کابل سفت باشد، خستگی مچ دست جوشکار و عدم تمرکز روی حوضچه مذاب کیفیت مهندسی جوش را به خطر میاندازد.
بر اساس استاندارد بینالمللی IEC 60228، هادیهای مسی بر حسب ساختار رشتهها به ۴ رده پرکاربرد تقسیم میشوند:
- کلاس ۱: تکمفتول صلب (مورد استفاده در سیمکشی ثابت لولهای ساختمان).
- کلاس ۲: نیمهافشان تابیدهشده از ۷ یا ۱۹ مفتول ضخیم (مورد استفاده در کابلهای قدرت زمینی).
- کلاس ۵: افشان معمولی که قطر هر رشته مس آن حدود ۰.۲۵ تا ۰.۴ میلیمتر است (کابلهای ساختمانی و صنعتی عمومی).
- کلاس ۶: فوقافشان مهندسی با تارهای میکروسکوپی بسیار ریز به قطر ۰.۱۵ تا ۰.۲۱ میلیمتر (منحصراً کابل جوش و بازوهای متحرک).
در یک کابل جوش استاندارد سایز ۷۰ میلیمتر مربع (H01N2-D)، بیش از ۲٬۲۰۰ تار نازک مس خالص آنیلشده (با خلوص ۹۹.۹۹٪ طبق ASTM B3) در هم تنیده شدهاند. این تراکم عظیم از تارهای مویی سبب میشود که کابل بدون خستگی فلز (Metal Fatigue) بیش از ۵۰ هزار بار خم و راست شود بدون آنکه حتی یک رشته مس در اثر پدیده خزش و خستگی برشی قطع گردد.
۲. جدول مقایسه فنی جامع: کابل جوشکاری (H01N2-D) در برابر کابل افشان معمولی (PVC)
جدول زیر تفاوت پارامترهای فیزیکی، الکتریکی، حرارتی و مکانیکی کابل جوش با کابلهای برق معمولی را نشان میدهد:
| شاخص فنی | کابل جوشکاری استاندارد (EN 50525-2-81 / H01N2-D) | کابل برق افشان معمولی (IEC 60227 / NYMHY) |
|---|---|---|
| استاندارد ساخت مرجع | EN 50525-2-81 / DIN VDE 0282-6 | IEC 60227-5 / ISIRI 607-5 |
| کلاس هادی مس | کلاس ۶ فوقافشان (قطر تارها ۰.۲ میلیمتر) | کلاس ۵ افشان معمولی (قطر تارها ۰.۳ تا ۰.۴ میلیمتر) |
| جنس لایه روکش و عایق | الاستومر ترموست نئوپرن / EPDM (ترکیب EM5) | ترموپلاستیک پلی وینیل کلراید (PVC) |
| تحمل دمای پاشش مذاب جوش | تا ۲۵۰ الی ۳۰۰ درجه سانتیگراد بدون سوختن | ذوب آنی و اشتعال سریع در تماس با اخگر و جرقه مذاب |
| مقاومت در برابر سایش مکانیکی | فوقالعاده بالا بر روی آسفالت و لبههای پلیسه فلزی | پاره شدن و پوستهشدن سریع روکش |
| مقاومت به گریس، روغن و گازوئیل | عالی طبق EN 60811-404 (بدون تورم) | بسیار ضعیف (متورم و نرم شدن سریع در کارگاه) |
| بازه دمای کارکرد پیوسته | ۴۰- تا ۸۵+ درجه سانتیگراد | ۵- تا ۷۰+ درجه سانتیگراد |
| ولتاژ کاری نامی | 100/100 ولت (سیستم جریان بالا - ولتاژ پایین) | 450/750 ولت یا 0.6/1 کیلوولت |
| حداقل شعاع خمش مجاز | ۳ تا ۴ برابر قطر خارجی کابل | ۶ تا ۸ برابر قطر خارجی کابل |
۳. درک مفهوم چرخه کارکرد (Duty Cycle) در کابل جوش
بر خلاف کابلهای برق معمولی که برای عبور یک جریان مداوم پیوسته (Continuous Load - 100%) در طول شبانهروز طراحی میشوند، جریان کابل جوش تابعی از چرخه کار (Duty Cycle) دستگاه اینورتر جوشکاری است. چرخه کار معمولاً در بازه زمانی ۱۰ دقیقهای سنجیده میشود:
- چرخه کار ۶۰٪ (Duty Cycle 60%): یعنی دستگاه ۶ دقیقه با حداکثر جریان جوشکاری میکند و ۴ دقیقه خاموش (بدون بار) میماند تا خنک شود. این استاندارد رایج جوشکاری دستی الکترود (MMA) است.
- چرخه کار ۱۰۰٪ (Duty Cycle 100%): یعنی جوشکاری رباتیک یا اتوماتیک مداوم بدون هیچگونه توقف خنکسازی.
هنگامی که چرخه کار کاهش مییابد، هادی مس در زمان بیکاری حرارت خود را تخلیه میکند؛ بنابراین میتوان جریانی به مراتب فراتر از جریان نامی پیوسته را از کابل عبور داد بدون آنکه دمای روکش به بیش از ۸۵ درجه برسد.
۴. جدول محاسباتی جریان مجاز کابل جوش بر اساس چرخه کار (Duty Cycle)
جدول زیر ظرفیت بارگذاری جریان (آمپر) کابلهای جوش استاندارد H01N2-D را در چرخههای کار مختلف در دمای محیط هوای ۳۰ درجه سانتیگراد نشان میدهد:
| سطح مقطع کابل (mm²) | چرخه کار ۱۰۰٪ (دائم) | چرخه کار ۸۵٪ | چرخه کار ۶۰٪ (استاندارد کارگاهی) | چرخه کار ۳۵٪ (الکترود سبک) | حداکثر مقاومت اهمی در ۲۰°C (Ω/km) |
|---|---|---|---|---|---|
| 16 mm² | 130 A | 141 A | 168 A | 220 A | 1.21 |
| 25 mm² | 175 A | 190 A | 226 A | 295 A | 0.780 |
| 35 mm² | 220 A | 239 A | 284 A | 372 A | 0.554 |
| 50 mm² | 275 A | 299 A | 355 A | 465 A | 0.386 |
| 70 mm² | 345 A | 375 A | 445 A | 583 A | 0.272 |
| 95 mm² | 415 A | 451 A | 536 A | 701 A | 0.206 |
| 120 mm² | 480 A | 522 A | 620 A | 811 A | 0.161 |
۵. محاسبات افت ولتاژ در مسیرهای طولانی کابل جوش
یکی از معضلات جوشکاران در پروژههای مرتفع ساختمانی یا مخازن کروی، دور بودن دستگاه جوش از محل اجرای درز است. عبور جریان متناوب سنگین چندصد آمپری از کابلهای بلند، افت ولتاژ اهمی شدیدی ایجاد میکند. اگر ولتاژ خروجی سر انبر به زیر ۱۸ ولت افت کند:
- قوس الکتریکی ناپایدار شده و مدام قطع میشود.
- الکترود به قطعه کار میچسبد (پدیده Sticking).
- عمق نفوذ مذاب ناکافی شده و جوش آزمونهای التراسونیک (UT) و رادیوگرافی (RT) را رد میکند.
فرمول محاسبه افت ولتاژ جریان مستقیم/متناوب جوشکاری به شرح زیر است:
که در آن L طول کابل یکطرفه (متر)، I جریان جوشکاری (آمپر)، ρ مقاومت ویژه مس گرمشده (0.021 Ω · mm² / m) و S سطح مقطع هادی (میلیمتر مربع) است. ضریب ۲ به دلیل احتساب مسیر رفت کابل انبر و مسیر برگشت کابل اتصال زمین به قطعه کار است.
مثال کاربردی کارگاهی: اگر یک جوشکار با جریان ۲۵۰ آمپر از کابل سایز ۲۵ به طول رفت و برگشت ۴۰ متر (L = 20m) استفاده کند، افت ولتاژ برابر است با: ΔV = (2 × 20 × 250 × 0.021) / 25 = 8.4 V. این یعنی اگر ولتاژ ژنراتور ۲۶ ولت باشد، تنها ۱۷.۶ ولت به قوس میرسد که جوشکاری را ناممکن میسازد! با ارتقای سایز به کابل ۵۰، این افت ولتاژ به ۴.۲ ولت کاهش یافته و قوس پایدار میماند. برای تخمین آنلاین افت ولتاژ در انواع پروژهها میتوانید از ابزار محاسبهگر کابل سپهران استفاده کنید.
۶. روکش لاستیکی الاستومر کلروپرن (EM5): سد نسوز در برابر اخگرهای مذاب
روکش کابل جوشکاری استاندارد طبق EN 50525 از کامپاند الاستومری ترموست EM5 (بر پایه پلیکلروپرن نئوپرن یا EPDM) تشکیل شده است. تفاوت بنیادی آن با روکشهای پلاستیکی PVC عبارت است از:
- پدیده سرامیکیشدن سطحی در تماس با جرقه: قطرات مذاب سرباره جوش با دمای بیش از ۱۰۰۰ درجه مستقیماً روی کابل میریزند. روکش نئوپرن بدون ذوب شدن یا سوراخ شدن، حرارت موضعی را جذب کرده و مانع رسیدن آتش به مس میشود. در مقابل، روکش PVC بلافاصله ذوب شده، سوراخ میشود و مس لخت با بدنه اسکلت اتصال کوتاه میکند.
- مقاومت در یخبندان شدید: پلیمر PVC در دمای زیر ۵- درجه سانتیگراد مانند شیشه خشک و ترد میشود و با کوچکترین ضربه میشکند. کابل جوش لاستیکی تا دمای ۴۰- درجه سانتیگراد همانند تایر خودرو انعطاف کامل خود را حفظ میکند. برای کاربردهای با سایش فوقسنگین، مشخصات کابلهای لاستیکی منعطف را نیز مطالعه فرمایید.
۷. پاتولوژی خرابیها: چرا کابلهای جوشکاری میسوزند؟
تحلیل عیوب در کارگاههای صنعتی ۵ عامل اصلی خرابی زودرس کابلهای جوش را نشان میدهد:
- کابلشو و کابلگیر شل (Loose Cable Lugs): شایعترین علت داغ شدن و سوختن کابل در فاصله ۱۰ سانتیمتری انبر، اتصال نامناسب کابلشو و مقاومت تماسی بالا است که اتلاف ژول (I² R) شدیدی پدید میآورد.
- حلقه کردن کابل اضافی دور پایه دستگاه (Coiling Inductance): جمع کردن متراژ اضافی کابل به صورت حلقه، اثر خودالقایی شدیدی ایجاد کرده و مانند یک ترانسفورماتور هستههوایی کابل را داغ میکند. همواره کابل اضافه باید به صورت زیگزاگی روی زمین پهن شود.
- استفاده از انبر اتصال ضعیف: اگر کابل اتصال زمین به درستی با کلمپ فنری پرقدرت به قطعه کار متصل نشود، جریان از طریق لولهها و اسکلت فلزی منحرف شده و کابل داغ میشود.
پرسشهای متداول مهندسان و جوشکاران درباره کابل جوش
آیا کابل جوش آلومینیومی وجود دارد و آیا خرید آن توصیه میشود؟
کابلهای آلومینیومی با روکش لاستیکی تحت عنوان کابل جوش آلومینیوم در بازار عرضه میشوند. با وجود وزن سبکتر و قیمت ارزانتر، هدایت الکتریکی کمتر (نیازمند سایز ۱.۶ برابر مس) و شکنندگی شدید رشتههای ریز آلومینیوم در برابر خمشهای مکرر کارگاهی سبب میشود طول عمر کابل آلومینیومی کمتر از یکچهارم کابل تماممس باشد؛ لذا برای کارهای صنعتی سنگین به هیچ عنوان توصیه نمیشود.
تفاوت کابل H01N2-D با کابل H01N2-E در استاندارد EN 50525 چیست؟
کد H01N2-D نشاندهنده کابل جوشکاری استاندارد با انعطاف بالا (Normal Flexibility) است؛ در حالی که کد H01N2-E نشاندهنده کابل با انعطاف فوقالعاده بالا (Extra Flexibility) با تارهای مس بسیار نازکتر (قطر ۰.۱۵ میلیمتر) برای کاربردهای بسیار حساس و بازوهای خودکار است.
چگونه سایز مناسب کابل جوش را برای یک اینورتر ۲۵۰ آمپر انتخاب کنیم؟
اگر طول کابل کمتر از ۱۰ متر باشد، سایز ۳۵ یا ۵۰ میلیمتر مربع برای اینورتر ۲۵۰ آمپر کاملاً ایدهآل است. اما اگر طول کابل بیش از ۲۰ تا ۳۰ متر باشد، جهت مهار افت ولتاژ و حفظ ثبات قوس باید حتماً از سایز ۷۰ میلیمتر مربع استفاده شود.
آیا میتوان از کابل جوش برای انتقال برق باتری یا موتورهای DC استفاده کرد؟
بله، به دلیل هادی کلاس ۶ با انعطاف عالی و روکش ضخیم مقاوم در برابر روغن و اسید، کابل جوش یکی از مطمئنترین گزینهها برای ارتباطات بانکهای باتری، لیفتراکهای برقی و تجهیزات خورشیدی با جریان DC بالاست.
طول عمر مفید یک کابل جوشکاری استاندارد چقدر است؟
در صورت رعایت عدم کشش بیش از حد، تمیز نگه داشتن از اسیدهای غلیظ و باز کردن حلقهها، یک کابل جوش استاندارد لاستیکی تماممس با روکش نئوپرن بین ۵ تا ۱۰ سال در شرایط سخت کارگاهی کارایی کامل خود را حفظ میکند.
خرید و استعلام قیمت کابل جوشکاری تماممس با استاندارد EN 50525-2-81
سپهران کابل فیدار بزرگترین تامینکننده کابلهای جوشکاری لاستیکی نسوز نسوز با هادی کلاس ۶ و روکش الاستومر نئوپرن ضد روغن در سایزهای ۱۶ تا ۱۲۰ میلیمتر مربع است. جهت دریافت پیشفاکتور رسمی، تطبیق سایز و مشاوره فنی با کارشناسان ما تماس بگیرید. دو مدل را میتوانید در میز مقایسه فنی کابل کنار هم بگذارید.
استعلام قیمت انواع کابل جوشکاری