راهنمای جامع خرید کابل صنعتی — صفر تا صد از تدوین مشخصات فنی و وندورلیست تا بازرسی FAT و آزمونهای کارگاهی
در پروژههای عظیم ملی و زیرساختی — از پتروشیمیها و پالایشگاههای نفت گرفته تا نیروگاههای حرارتی، خطوط انتقال مترو، مراکز داده (دیتاسنترها) و کارخانجات فولاد و مس — سیم و کابلها رگهای حیاتی انتقال قدرت و جریان اطلاعات هستند. خرید کابلهای صنعتی صرفاً یک معامله تجاری ساده نیست؛ بلکه یک فرآیند مهندسی فوقحساس و چندمرحلهای است که زنجیرهای از تخصصهای مهندسی برق فشار قوی، متالورژی فلزات، شیمی پلیمر، حقوق بازرگانی و استانداردهای کنترل کیفیت (QC/QA) را در بر میگیرد. کوچکترین اشتباه در تفسیر دیتاشیت کابل، کوتاهی در اعتبارسنجی گواهینامههای تایپتست بینالمللی، یا غفلت از آزمونهای پذیرش کارخانهای (FAT) میتواند خساراتی در ابعاد دهها میلیارد تومان به بار آورد: از توقف تولید خطوط مونتاژ به دلیل افت ولتاژ غیرمجاز گرفته تا آتشسوزیهای ویرانگر در سینیهای کابل و مردود شدن کل پروژه در ممیزی شرکت توانیر یا بازرسان شرکت ملی نفت. این مقاله به عنوان سند مرجع و راهنمای راهبردی (Pillar Guide) خرید کابل صنعتی توسط تیم ارشد مهندسی سپهران کابل فیدار تدوین گردیده است تا مدیران تدارکات، مهندسان مشاور، پیمانکاران EPC و کارفرمایان را در تمام مراحل ششگانه فرآیند خرید — از استخراج دقیق MTO تا بارگیری، آزمونهای کارگاهی و کشف تقلبهای تجاری — با چکلیستها و ضوابط عملیاتی تجهیز نماید.
۱. مرحله اول: استخراج دقیق MTO و تدوین بسته استعلام فنی (RFQ / Technical Datasheet)
پایهریزی یک خرید موفق با تهیه فهرست برآورد مقادیر مصالح (Material Take Off - MTO) و فرم مشخصات فنی کابل (Datasheet) آغاز میشود. در مدارک مناقصه، هر ردیف کابل باید حداقل دارای ۸ پارامتر بحرانی و بدون ابهام باشد:
- سطح ولتاژ نامی دقیق (U0/U/Um): مشخص کردن ولتاژ فشار ضعیف (0.6/1 kV) یا فشار متوسط (6/10 kV, 12/20 kV, 18/30 kV). عدم تفکیک ولتاژ نامی فاز به زمین (U0) در سیستمهای با ارتینگ ایزوله یا سلف نوترال (Petersen Coil) به تخریب زودهنگام عایق میانجامد.
- متالورژی هادی و کلاس انعطافپذیری: مس خالص الکترولیتی لخت یا قلعاندود، یا آلومینیوم آلیاژی؛ کلاس ۱ (مفتولی)، کلاس ۲ (نیمهافشان فشرده) یا کلاس ۵ (افشان) طبق استاندارد مرجع IEC 60228.
- جنس لایه عایق الکتریکی: پلیاتیلن کراسلینک (XLPE برای تحمل دمای دائم ۹۰°C و اتصال کوتاه ۲۵۰°C)، پلیوینیلکلراید (PVC با دمای دائم ۷۰°C)، یا رابر سیلیکونی مقاوم به حریق.
- نوع و آرایش شیلدهای الکتروستاتیک: فویل آلومینیوم با درین وایر (OSCR یا ISCR) برای کابلهای ابزار دقیق، یا نوار مسی/سیمهای مس مارپیچی برای کابلهای فشار متوسط.
- آرایش زره و حفاظت مکانیکی: مفتول فولادی گالوانیزه (SWA)، نوار دوبل فولادی (STA)، یا مفتول آلومینیومی (AWA) برای کابلهای تکرشته جهت پیشگیری از تلفات هیسترزیس.
- جنس روکش نهایی و بازدارندههای محیطی: روکش مقاوم در برابر حریق، کمدود و فاقد هالوژن (LSZH طبق IEC 60332-3-22 و IEC 61034)، مقاوم به هیدروکربنها طبق استاندارد NEK TS 606، یا مقاوم در برابر اشعه ماوراء بنفش (UV Resistant طبق ISO 4892-2).
- استانداردهای مرجع ساخت: تصریح مستقیم استانداردهای IEC 60502-1/2، BS 5467، BS 6724، EN 50288-7، یا استاندارد ملی ایران ISIRI 3569.
- طول دقیق قرقرهها (Drum Length): تعیین متراژ مجاز در هر قرقره متناسب با فواصل حوضچههای کابلکشی جهت کاهش تعداد مفصلها. برای محاسبه پارامترهای مهندسی کابل به ماشینحساب آنلاین کابل سپهران مراجعه فرمایید.
۲. مرحله دوم: اعتبارسنجی وندورلیستها و گواهینامههای آزمایشگاهی مرجع
یکی از بزرگترین ریسکهای پروژهای، خرید از کارخانجاتی است که نام آنها در وندورلیستهای رسمی کارفرمای اصلی (Approved Vendor List - AVL) درج نشده باشد. وندورلیستهای معتبر کشور عبارتند از:
- وندورلیست جامع وزارت نفت (MOP Unified Vendor List) و شرکت ملی مهندسی و ساختمان نفت ایران (NIOEC).
- وندورلیست شرکت مدیریت شبکه برق ایران (توانیر) و شرکتهای توزیع نیروی برق استانها.
- وندورلیست شرکت مهندسی و توسعه گاز ایران (NIGC) و هلدینگهای پتروشیمی (مانند هلدینگ خلیج فارس).
علاوه بر حضور در وندورلیست، کارخانه سازنده باید گواهینامههای تایپتست نوعی (Type Test Certificates) معتبر بینالمللی از مراجع تراز اول جهانی شامل KEMA (هلند)، CESI (ایتالیا)، DEKRA (آلمان) یا آزمایشگاه ملی پژوهشگاه نیرو (NIRI) برای همان رده کابل ارائه نماید. تایپتستها شامل آزمونهای پرهزینه و تخریبی هستند که یکپارچگی طراحی کابل را در شرایط سخت اثبات میکنند.
۳. مرحله سوم: آنالیز فنی و مالی پیشفاکتورها و فرمولهای قیمت پایه
در پروژههای صنعتی، مقایسه دو پیشفاکتور صرفاً بر اساس رقم نهایی کفایت نمیکند. برای ارزیابی شفاف قیمت، باید ساختار بهای تمامشده کابل کالبدشکافی شود. همانطور که در صفحه تحلیل آنلاین قیمت مس توضیح داده شده، مس بین ۶۰ تا ۸۰ درصد هزینه کابل قدرت را تشکیل میدهد. در قراردادهای حرفهای کابل، فرمول قیمتگذاری شفاف بر پایه بورس کالا به کار میرود:
که در آن WCu وزن مس خالص کابل بر حسب کیلوگرم در متر، PCu-IME نرخ روز کاتد مس در بورس کالای ایران، Wpoly وزن پلیمرها، Cmfg هزینه فرآیند ساخت و اجرت اکستروژن، و Margin حاشیه سود کارخانه است. شفاف بودن این فرمول به کارفرما اجازه میدهد تا در صورت نوسان نرخ مس، تعدیل قیمتها کاملاً عادلانه و بر اساس فرمول مصوب صورت گیرد.
۴. مرحله چهارم: نظارت کارگاهی و آزمونهای پذیرش کارخانهای (FAT)
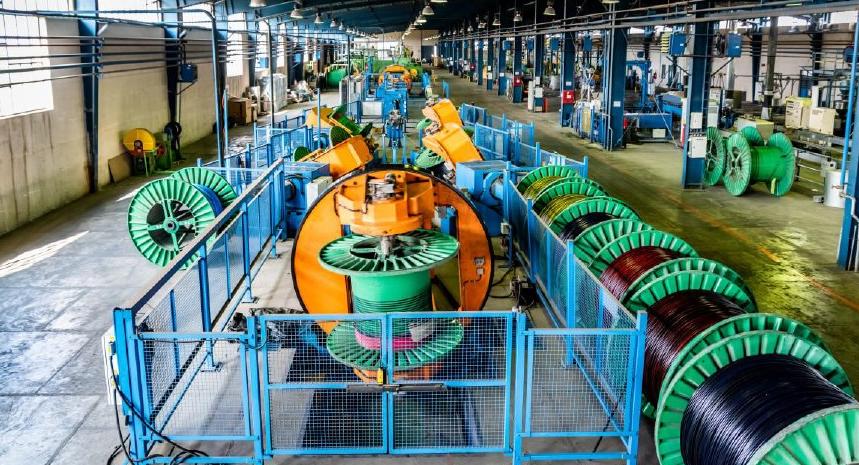
پیش از صدور مجوز ترخیص و بارگیری کابلها از درب کارخانه، تیم بازرسی کنترل کیفیت کارفرما یا شرکتهای بازرسی شخص ثالث (Third Party Inspection - TPI مانند SGS، IEI یا آریا اسGS) در محل کارخانه حضور یافته و آزمونهای پذیرش کارخانهای (Factory Acceptance Tests - FAT) را طبق استانداردهای IEC انجام میدهند. جدول زیر چکلیست رسمی آزمونهای FAT کابل صنعتی را نشان میدهد:
| ردیف | عنوان آزمون کارخانهای | استاندارد مرجع آزمون | شرایط آزمون و معیار قبولی (Pass/Fail Criteria) |
|---|---|---|---|
| ۱ | مقاومت الکتریکی DC هادی در ۲۰°C | IEC 60228 / ISIRI 3084 | اندازهگیری با پل کلوین یا میکرو اهممتر؛ مقاومت نباید از حداکثر استاندارد (Ω/km) فراتر رود. |
| ۲ | آزمون تحمل ولتاژ فرکانس شبکه (High Voltage) | IEC 60502-1 & 2 | اعمال ولتاژ 2.5 × U0 + 2 kV به مدت ۵ دقیقه بین هادیها و شیلد/زمین بدون شکست دیالکتریک. |
| ۳ | تخلیه جزئی (Partial Discharge) | IEC 60502-2 (ویژه کابل MV) | اعمال ولتاژ 1.73 × U0؛ مقدار تخلیه الکتریکی نباید از ۵ پیکوکولن (5 pC) تجاوز نماید. |
| ۴ | مقاومت عایقی (Insulation Resistance) | IEC 60502-1 | تست با مِگِر در دمای ۲۰°C و ۹۰°C؛ مقاومت عایقی نباید از حداقل تعریفشده در دیتاشیت کمتر باشد. |
| ۵ | ضخامتسنجی عایق و روکش پلیمری | IEC 60811-201 | برش مقطع کابل و اندازهگیری با میکروسکوپ پروژکتور؛ ضخامت در هیچ نقطهای نباید کمتر از ۹۰٪ مقدار اسمی باشد. |
| ۶ | آزمون ازدیاد طول تا پارگی و کشش گرم (Hot Set) | IEC 60811-507 (برای عایق XLPE) | نمونه عایق در کوره ۲۰۰°C تحت وزنه؛ حداکثر ازدیاد طولی ۱۷۵٪ و پس از سرد شدن کمتر از ۱۵٪ تغییر طول دائم. |
| ۷ | آزمون جرقهزنی روکش نهایی (Spark Test) | BS 5099 / IEC 62230 | عبور ۱۰۰٪ طول کابل در خط تولید از چنگک ولتاژ بالا (تا ۱۰ کیلوولت) جهت اثبات عدم وجود سوراخ میکروسکوپی در روکش. |
۵. مرحله پنجم: بستهبندی، پلاکخوانی قرقره، بارگیری و آزمونهای سایت (SAT)
پس از موفقیت در آزمونهای FAT، کابلها برای حمل آمادهسازی میشوند. توجه به نکات زیر در فرآیند تحویل الزامی است:
- پلمپ و آببندی سر کابلها (End Capping): دو سر کابل بر روی قرقره باید با کپهای حرارتی مجهز به چسب آببند گرم (Heat Shrink End Caps) کاملاً پلمپ شوند. عدم درپوشگذاری مناسب باعث میشود رطوبت محیط در طول حمل به سرعت به داخل کابل نفوذ کرده و کل قرقره را بلااستفاده کند.
- پلاک مشخصات فلزی قرقره (Drum Identification Tag): روی بدنه قرقره پلاک آلومینیومی حکاکیشده شامل نام سازنده، نوع کابل، ولتاژ نامی، سایز و تعداد رشته، شماره سفارش، شماره سریال قرقره، متراژ کل، وزن ناخالص و جهت چرخش قرقره (Roll Direction) درج گردد.
- چاپ ترتیبی متراژ با لیزر (Sequential Laser Marking): روی روکش کابل در هر ۱ متر، مشخصات فنی، استاندارد و عدد متراژ دقیق (مثلاً از 0001m تا 1000m) درج شده باشد تا از کسری متراژ و اتلاف در پروژهها ممانعت به عمل آید.
- آزمونهای پذیرش در کارگاه (Site Acceptance Tests - SAT): پس از تخلیه قرقره در پای کار و قبل از خواباندن در ترانشه، تست مگر (Insulation Resistance) با ولتاژ ۱ تا ۵ کیلوولت DC تکرار میشود تا اطمینان حاصل گردد کابل حین جابجایی تریلی و جرثقیل دچار ضربه و آسیب درونی نشده است.
۶. مرحله ششم: روشهای شناسایی تقلبهای رایج در بازار کابل
متأسفانه در بازار سیم و کابل به دلیل ارزش مالی سرسامآور مس، برخی کارگاههای غیرمجاز دست به تقلبهای فنی میزنند. یک مهندس و مدیر خرید باید قادر به کشف این ترفندها باشد:
| نوع تقلب صنعتی | شگرد متقلبانه در تولید | روش کشف و آزمون آزمایشگاهی | پیامد فاجعهآفرین در پروژه |
|---|---|---|---|
| هادی آلومینیومی با روکش مس (CCA) | مغزی مفتول از آلومینیوم ارزان با لایهای بسیار نازک از مس آبکاریشده به جای مس خالص. | تراشیدن سطح سیم با چاقو و دیدن رنگ سفید زیرین؛ آزمون چگالی سنجی؛ آزمون مقاومت اهمی (مقاومت ۱.۶ برابر مس). | ذوب شدن هادی، شکست مکانیکی در ترمینالها و آتشسوزی در بار کامل. |
| لاغر کردن سطح مقطع هادی (Under-Gauge) | کاهش قطر مفتولهای مسی و در عوض افزایش ضخامت روکش PVC برای پنهان کردن لاغری سیم. | اندازهگیری قطر هر تار با میکرومتر دیجیتال و تست مقاومت اهمی در ۲۰°C با میکرواهممتر طبق IEC 60228. | گرم شدن بیش از حد کابل، افزایش افت ولتاژ خط و ذوب شدن زودهنگام عایق. |
| استفاده از گرانول PVC بازیافتی (Regrind) | ترکیب دمپاییها و لولههای پلاستیکی فرسوده بازیافتی با خاک کربنات کلسیم به جای گرانول نو PVC. | آزمون شکنندگی در سرما، آزمون کشش و ازدیاد طول عایق (Elongation at Break) و تست بوی سوختن. | ترک خوردن روکش در اولین خمش زمستانه و نفوذ رطوبت به داخل کابل. |
| کسر متراژ روی قرقرهها (Short Length) | پیچیدن کابل روی قرقره با طول واقعی کمتر از متراژ درجشده بر روی پلاک (مثلاً ۹۲۰ متر به جای ۱٬۰۰۰ متر). | بررسی چاپ متراژ ترتیبی لیزری روی پوسته کابل و تطبیق عدد ابتدا و انتهای کابل بر روی قرقره. | کسری کابل در پای کار، نیاز به اجرای مفصلهای اضافه غیرمجاز و توقف کابلکشی. |
۷. جمعبندی و راهنمای سفارشگذاری تضمینی از سپهران کابل فیدار
خرید کابل صنعتی زمانی به یک سرمایهگذاری امن برای پروژه تبدیل میشود که تمامی فرآیندهای مهندسی، اعتبارسنجی کیفی، آزمونهای FAT و تضمینهای بازرگانی با وسواس تمام اجرا گردند. شرکت سپهران کابل فیدار به عنوان یکی از پیشگامان تأمین کابلهای پروژهای کشور، کلیه محصولات خود اعم از کابلهای قدرت فشار قوی و متوسط، کابلهای زرهدار دفنی، کابلهای ابزار دقیق ضد پارازیت و کابلهای نسوز اعلام حریق را همراه با گواهینامههای رسمی آزمایشگاهی کارخانه (Mill Test Certificates)، تاییدیه تایپتست پژوهشگاه نیرو و ضمانت اصالت ۱۰۰٪ مس خالص عرضه مینماید. جهت دریافت مشاوره رایگان مهندسی، انطباق کدهای فنی با استانداردها و اخذ پیشفاکتور رسمی پروژهای با شرایط پرداخت منعطف، به بخش استعلام آنلاین قیمت کابل سپهران مراجعه فرمایید یا مستقیماً با دپارتمان مهندسی فروش شرکت تماس حاصل فرمایید. قیمت پایه از نرخ زنده مس گرفته میشود.